

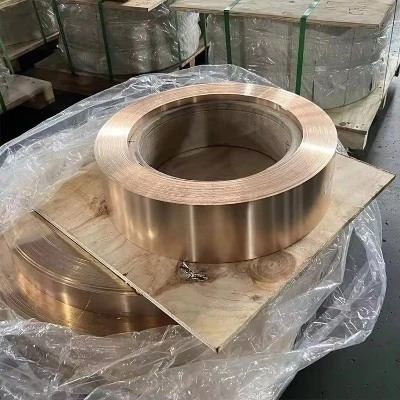
La tira de latón de alta precisión, una tira de aleación de cobre con precisión de alta dimensión, excelente calidad de la superficie y excelentes propiedades mecánicas, se usa ampliamente en información electrónica, maquinaria de precisión, aeroespacial, piezas automotrices y otros campos, como conectores, escudos, componentes elásticos, etc.
El proceso de producción de las tiras de latón de alta precisión requiere una combinación de metalurgia, procesamiento de presión, tratamiento térmico y tecnología de prueba de precisión . El siguiente es el proceso central y los puntos técnicos clave:
I . Preparación de la materia prima: control preciso de la composición de la aleación
1. lotes y fusión
Composición de aleación: tira típica de latón de alta precisión, como H65 (Cu65%, Zn35%), H62 (Cu62%, Zn38%), o agregue elementos de traza (como 0 . 1%-0.3%Pb para mejorar el límite, 0.2%-0.5%Sn a mejorar la correosión).
-Croceso de inyección: use el horno de fusión de vacío o el horno de inducción de frecuencia media, controle la temperatura de fusión de 1100-1200 grado, para evitar la volatilización de zinc (punto de ebullición de zinc de 907 grados) que conduce a la segregación compositiva .}
Agregue un agente de cobertura (como el carbón) para aislar el aire y reducir la oxidación; Al final del proceso de fundición, a través de la refinación de nitrógeno o argón, para eliminar las inclusiones (óxidos diana menores o igual a 0 . 005%, el contenido de gas menor o igual a 5ppm).
2. proceso de fundición
-Encasador continuo: fundición continua horizontal o fundición continua inducida hacia arriba, el tamaño del lingote suele ser 20-50 mm en grosor y 100-300 mm en ancho .
-Contry Key: Velocidad de enfriamiento, control de temperatura del agua del cristalizador a 20-30 grado, velocidad de facturación de 0.5-2 m / min, para garantizar que el grano fino del lingote (tamaño promedio de grano menor o igual a 50 μm), no se reduzca / porosidad .} roce de lingoteo, rastro inmediatamente después de la homogenización de la temperatura de la temperatura (temperatura de la temperatura (5 { 2-4 horas), para eliminar la segregación dendrítica, mejorar la procesabilidad de rodamiento en caliente .
Segundo, Procesamiento de plástico: rodamiento de múltiples pasos para lograr una alta precisión
(a) Billet Open Hot Rolling Open
-Purpose: enrolle el lingote en un grosor de 3-10 mm Billet de tiras, organización de fundición rota, mejora la densidad .
-PROCESO PARÁMETROS: Temperatura de calentamiento a 650-800 grado (con el aumento del contenido de cobre y la reducción, como H65 Take 750 grados, H80 Tomar 850 grados), tiempo de mantenimiento de 1-2 horas . Pasas de rodamiento, el uso de}}}}} Tasa de presión de menos o igual al 25%, para evitar el enfriamiento de grietas . después de enfriar el aire, el aire o el agua a la temperatura ambiente, controle el grosor de la piel del óxido superficial inferior o igual a 5 μm .
(Ii) Formación de rollo en frío
Proceso del núcleo: Realice el adelgazamiento del grosor (de 3 mm a 0.05-1.5 mm) y la regulación del rendimiento a través de la rodadura de frío múltiple, que debe ser compatible con el sistema de control de tensión y molino de tensión de alta precisión .
-Clave tecnologías:
1. Tipo de molino:
Strip-Medium-Thick (mayor o igual a 0 . 3mm): 4- Molino reversible de rollo, relación de diámetro del rollo (rollo de trabajo/rollo de soporte) 1: 3-1: 5, precisión del control de la fuerza de rodamiento ± 1%.
Franja ultra delgada (<0.3mm): 12-roll or 20-roll Sengemeier mill (such as Sendzimir mill), the minimum rolling thickness of up to 0.01mm, thickness tolerance ± 1%.
2. Proceso de rodadura:
-La tasa de dozación: la docencia inicial toma un 15%-25%, más tarde con una precisión que daba menos o igual al 10%, para evitar el endurecimiento del trabajo excesivo .
-La lubricación de aceite de revuelto: use aceite mineral de baja viscosidad (viscosidad cinemática 4-8 mm²/s) o aceite de éster sintético, controle la temperatura del aceite de rodadura 30-50}, para garantizar que la rugosidad de la superficie sea menor o igual a 0 . 8 μm.
-Control de tensión: tensión posterior / tensión frontal=1.1-1.3, para evitar que la tira funcione o la forma de la onda, el control de uniformidad de espesor dentro de ± 0 . 5%.

III . Tratamiento térmico: regulación dual del rendimiento y precisión
1. recocido intermedio (recocido de recrystalización)
-Role: elimine el endurecimiento del trabajo de laminación en frío, restaurar la plasticidad y prepárate para la rodadura posterior .
-Process: temperatura, 500-650 grado (como el latón H65 para tomar 580 grados), teniendo tiempo de mantenimiento 30-120 minutos, con el aumento del grosor para extenderse .
-Equipación: horno de recocido continuo (como horno de rolleros-yeño), atmósfera protectora de nitrógeno (contenido de oxígeno menor o igual a 10ppm), para evitar la deincificación oxidativa .
-Objetivo: control de tamaño de grano en ASTM 6-8 grado (grano promedio 20-40 μm), dureza reducida a HV 80-120.
2. Recocido de producto terminado (recocido de alivio del estrés)
-Conótelo: elimine el estrés residual, estabilice el tamaño, ajuste las propiedades mecánicas (como la dureza, la resistencia a la tracción) .
-Process: temperature, 200-300℃, insulation 1-2 hours, applicable to the need to retain a certain strength of the product (such as elastic components). Or use low-temperature annealing (150-200℃), only the elimination of stress without changing the state of work hardening, applicable to high hardness scenes (such as cutting with the Strip) .
IV . tratamiento de superficie y mecanizado de precisión
1. lavado y descal.
-Aplicar ácido sulfúrico + ácido clorhídrico mixta ácido (concentración 5%-10%, temperatura 50-70} grado) o encubrimiento electrolítico para eliminar la piel oxidada generada en el proceso de rodadura fría/caliente para garantizar la limpieza de la superficie (contenido de hierro menos que o igual a 50pm).
-Neutralización (solución de carbonato de sodio al 5%) y la limpieza ultrasónica se llevan a cabo después de encurtir para evitar que los residuos de ácido corroen la tira .
2. Acabado de superficie
-Creaming Bright Treatment: Mejore el acabado superficial (AR menor o igual a 0 . 4 μm) y la precisión dimensional rodando a una pequeña tasa de subpresión de 0.5%-2%.
Tratamiento de enchapado: níquel, plateado o recubierto con aceite resistente a la óxido de acuerdo con los requisitos, por ejemplo, las tiras de latón para conectores electrónicos a menudo se plantean el níquel (espesor 1-3 μm) para mejorar la conductividad eléctrica y la resistencia a la oxidación .
3. Pango y enderezado de precisión
-Slitting: use la cizalladura del disco o la máquina de porta láser, control de precisión de ancho en ± 0 . 05 mm (banda estrecha) o ± 0.1 mm (banda ancha), babera de borde inferior o igual a 0.01 mm.
Enderezado: elimine las curvas onduladas y falciformes mediante una máquina de alisado de rollo múltiple (15-21 rollos), con rectitud menor o igual a 1 mm/m, para garantizar que la planitud de la tira cumpla con los requisitos de los equipos de estampado automáticos .
V . Inspección y control de calidad
1. Inspección de precisión dimensional
-Liebla: adoptar el medidor de grosor de rayos o medidor de espesor láser, precisión ± 0 . 5μm.
-Width: Sistema de inspección visual (cámara CCD), precisión ± 0 . 02 mm.
-Straightness: detector de rectitud de tipo de tensión, resolución 0 . 1i Unidad (i Unidad=10^-5 alargamiento relativo en 1M Longitud).
2. prueba de propiedades mecánicas
-Hardness: Vickers Dureza Tester (carga 1-5 kg), precisión ± 5HV .
-Tensil Fortaleza/alargamiento: Tester de micro tracción (ancho de muestra 5-10 mm), precisión de prueba ± 2%.
3. Inspección de calidad de superficie
-Spección visual: intensidad de luz mayor o igual a 1000lux, detectar rasguños, pozos, diferencia de color y otros defectos (tamaño de defecto máximo permitido menor o igual a 0 . 05 mm).
-SEM (microscopio electrónico de barrido): analice la microestructura de la superficie para asegurarse de que no haya residuos de película de crack o óxido de óxido .
Podemos proporcionar productos de alta calidad, buen servicio y precio competitivo . Nos hemos comprometido a producir productos de cobre de alta calidad como tubos de cobre, alambres de cobre, placas de cobre, tiras de cobre, varillas de cobre y otros productos de cobre .
Mob: +8615824687445
Correo electrónico:sales@gneesteel.com
Skype: MMKelly1314
Whatsapp/wechat: +86 15824687445


